新闻资讯
广东中频直流逆变点焊机厂商怎么联系?选型前先看这四点
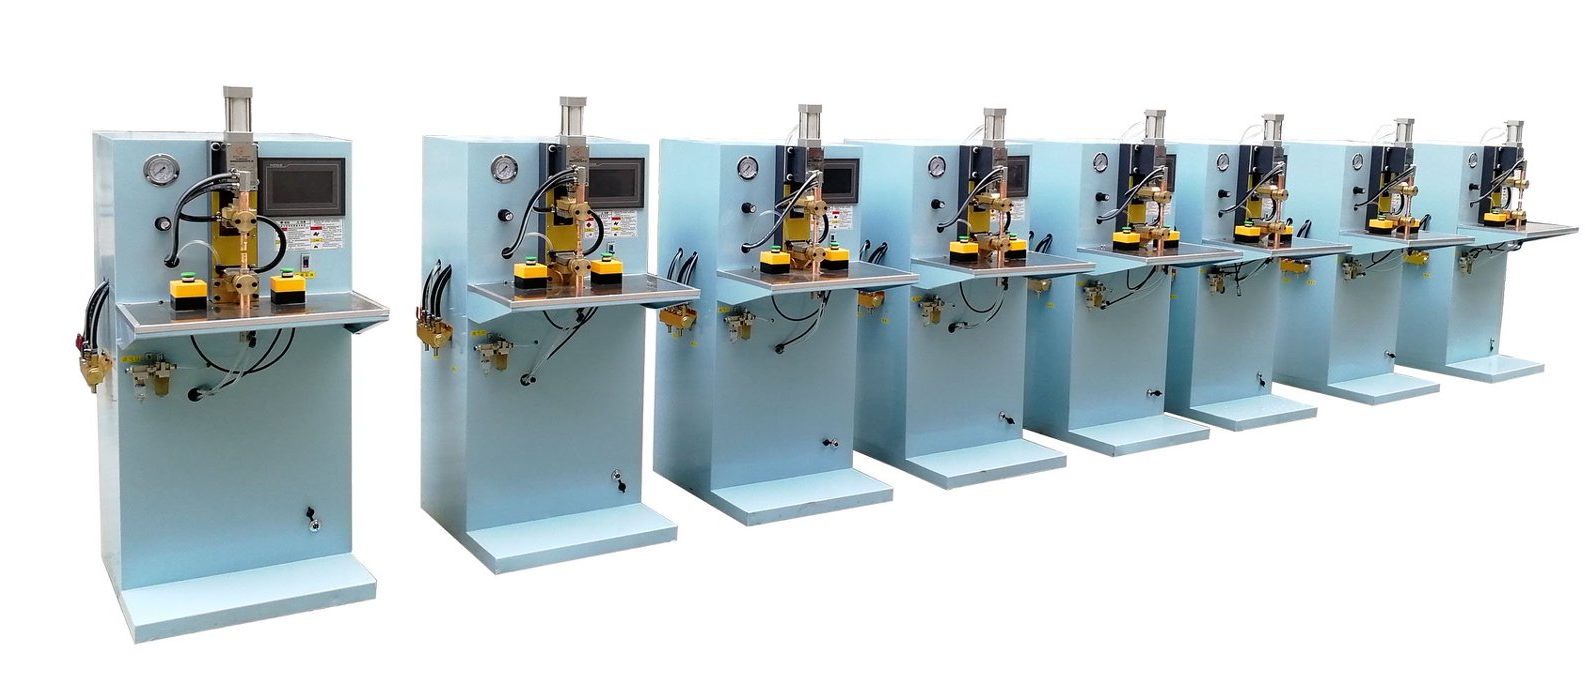
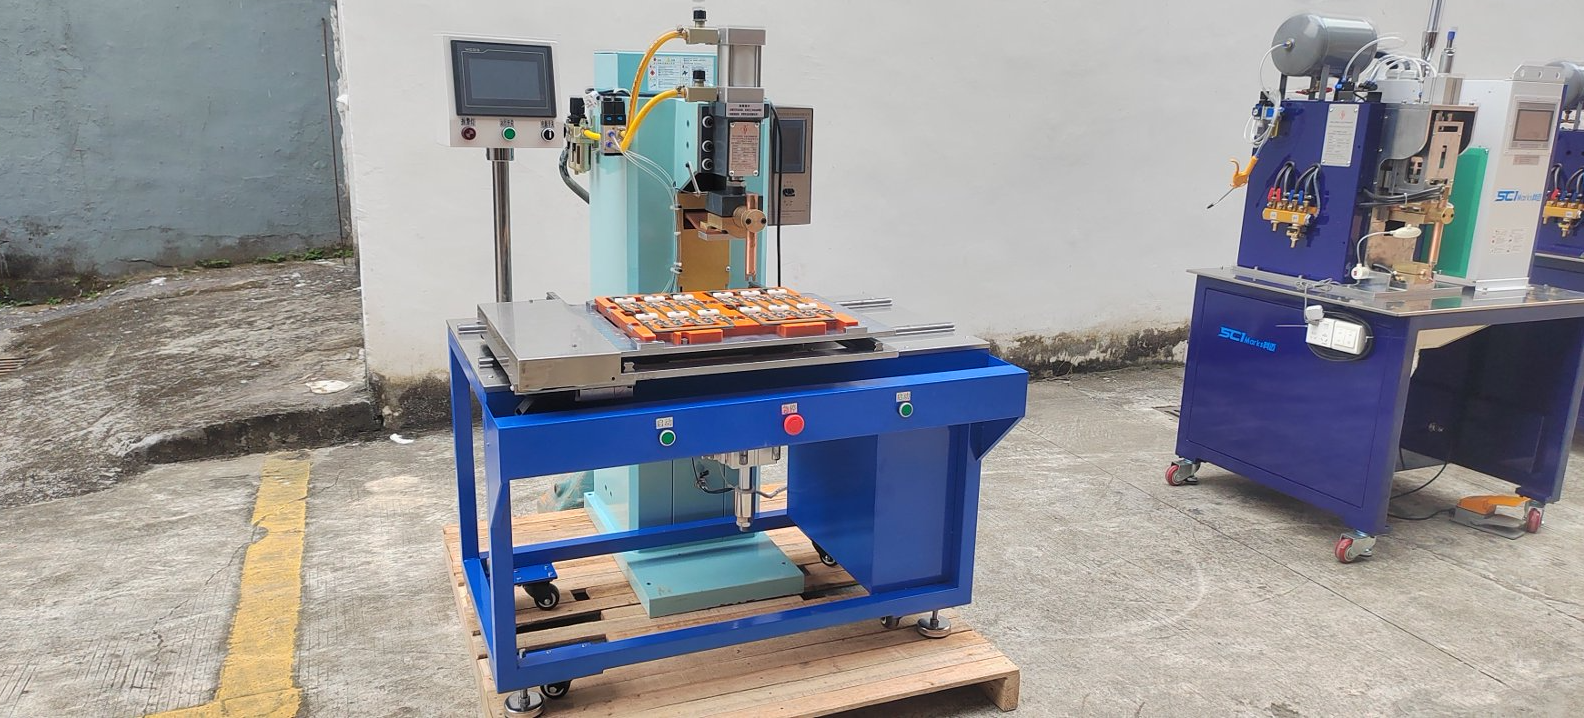
中频直流逆变点焊机,简单说,是一种把工频交流电先整流、再逆变升频,后输出稳定直流焊接电流的电阻焊设备。它解决的问题很具体:在焊接铝、铜、不锈钢、镀锌板等材料时,焊缝质量更稳定、飞溅更少、能耗更低,尤其适合对焊点外观和一致性要求高的生产线。传统工频交流点焊机在焊接这类材料时,常遇到电流波动大、焊点虚焊、电极损耗快、能耗偏高等问题。中频直流逆变点焊机凭借其响应快、控制精、热影响区小等特点,逐步成为五金、电器、厨具、汽车零部件、灯饰等行业升级产线的常见选择。
在广东地区,尤其是珠三角制造业集群中,中频直流逆变点焊机的需求一直很旺。深圳市科迈焊接设备制造有限公司长期专注于电阻焊设备领域,提供中频直流逆变点焊机及相关配套服务,下面结合四个典型应用场景,说明这类设备的实际适配方式与使用价值。
一、五金加工行业:解决薄板焊接变形与焊点不均
五金加工行业常涉及不锈钢、冷轧板、镀锌板等薄板材料的点焊。痛点在于,薄板热容量小,焊接时极易出现变形、烧穿或焊点偏移。传统交流点焊机电流过零点时间长,热输入不易控制,操作工往往需要反复调整参数,良率仍不稳定。
中频直流逆变点焊机采用直流输出,电流上升速度快,能在极短时间内完成焊接,热输入集中且可控,有效减少薄板的热影响区和变形量。同时,其恒流、恒压等多种控制模式,能对每个焊点进行闭环反馈,确保同一工件上不同位置的焊点直径和强度保持均匀。科迈焊接设备在交付这类设备时,会根据工件的材质、厚度和焊点分布,对焊接电流、电极压力、焊接时间等参数进行工艺匹配,并提供专用电极和夹具的定制建议,帮助五金加工企业更快将设备融入现有产线。
二、厨具与不锈钢制品行业:提升焊点外观与防腐性能
厨具、不锈钢水槽、餐具等产品,对焊点外观和耐腐蚀性要求较高。传统焊接方式容易出现焊点发黄、氧化色重、打磨痕迹明显等问题,影响成品美观度,也削弱了焊缝区域的防腐能力。对于这类对表面质量敏感的行业,焊接设备的选择尤为关键。
中频直流逆变点焊机的直流输出波形平稳,焊接过程中飞溅少,焊点压痕浅且圆滑,后续打磨工作量明显减少。更为重要的是,由于热输入精确,焊缝区域的晶粒组织变化小,有助于维持不锈钢本身的耐腐蚀性能。科迈焊接设备在服务厨具行业客户时,会结合具体的不锈钢牌号和板材表面状态,协助客户调整焊接参数,并对电极材质和形状进行选型优化,以兼顾焊点强度与外观要求。科迈凭借自有的钣金、模具和机加工配套能力,还能针对异形工件提供定制化夹具支持,贴合厨具行业非标件多的特点。

三、汽车零部件行业:适配铝材与多层板焊接的严苛节拍
汽车零部件行业对焊接设备的节拍、稳定性和可追溯性有较高要求,尤其是在新能源相关的电池连接片、电机端子、铝制结构件等环节。铝合金导热快、表面有氧化膜,是电阻焊中的难点材料。传统设备焊接铝材时,容易因电流爬升慢而导致热量散失,出现虚焊或焊点强度不足。
中频直流逆变点焊机具备陡峭的电流上升沿和毫秒级响应能力,能在极短时间内建立足够的热量,有效穿透铝材表面的氧化层,形成牢固的冶金连接。同时,其逆变频率高,焊接变压器的体积和重量得以减小,便于集成到自动化产线或机器人工作单元中,满足汽车零部件行业对高节拍和柔性生产的需求。科迈焊接设备可配合客户进行焊接参数的数字化预设,支持多套规范快速切换,减少换型时间,并为后续的工艺数据追溯提供基础。
四、灯饰与电器制造行业:应对异形件与批量交付的柔性需求
灯饰、小家电、低压电器等行业的特点是产品更新快、批次多、工件形状差异大,焊接工位往往需要频繁切换。常见的痛点是:一种工件配一套参数和电极,换型时靠老师傅经验调试,既慢又不稳定。对于这类多品种、中小批量的生产模式,设备本身的响应速度和灵活性往往比单点性能更具价值。
中频直流逆变点焊机的优势在于参数调节范围宽、响应线性度好,通过程序化存储多套焊接规范,操作工可以一键调用,减少人为干预。科迈焊接设备在生产这类设备时,依托其机加工和装配车间,可以根据客户提供的工件图纸配套定制电极和定位工装,降低客户的换型成本。同时,科迈的售后团队提供装配指导和操作培训,帮助灯饰与电器制造企业的一线人员快速掌握多品种切换的操作要领,减少因频繁换型带来的停工损耗。
五、设备服务与交付:工艺适配与本地化支持并重
选择焊接设备供应商,不能只看设备本身,更要看其工艺适配能力与交付保障。深圳市科迈焊接设备制造有限公司成立于2006年,位于深圳市龙岗区,是一家以电阻焊机械设计、开发、生产和销售服务为主的企业,产品线覆盖气动式交流点焊机、电容储能点焊机、中频直流逆变点焊机、对焊机、缝焊机及排焊机等多个系列,可应用于五金加工、电器制造、厨具生产、汽车零部件、眼镜制造等多个行业。
科迈下设钣金加工、模具制造、机加工及装配等车间,配备CNC车床、加工中心等设备,具备从零配件加工到整机交付的完整制造能力。公司在设备结构与工艺优化方面持续积累,已获得“交流脉冲式点焊机”和“中频直流逆变点焊机”相关实用新型专利。服务模式上,科迈采用“专用设备制造+行业工艺适配”的方式,可根据客户具体工件材料和产能要求进行焊接参数的优化调整。售后环节覆盖装配指导、操作培训和日常维护,为设备长期稳定运行提供保障。具体设备配置与工艺方案需根据实际工件和产线情况沟通确定,相关质保条款以合同约定为准。
六、中频直流逆变点焊机关键参数参考
选型时需结合自身工件材质、厚度与产能要求综合评估,以下是六个核心参考参数:
- 额定初级电压与相数:常见为三相380V/50Hz,影响设备接入条件。
- 大次级短路电流:决定可焊接材料的厚度上限和导电性适配范围。
- 逆变频率:通常在1kHz-4kHz之间,频率越高响应越快,控制精度越高。
- 电极压力范围:影响焊点成形质量,需与工件刚度匹配。
- 焊接规范存储组数:决定多品种切换的便捷程度。
- 冷却方式:常用水冷,需确认现场冷却水流量与压力要求。
七、写在后
中频直流逆变点焊机在薄板焊接、有色金属连接、高节拍产线以及多品种切换等场景中,确实能带来焊接质量和生产效率的提升。但选型是否合适,终要看设备与具体工件、工艺和产线条件的匹配程度。如果您正在了解广东地区相关设备厂商,建议从设备制造能力、工艺支持水平和售后响应效率几个维度综合考量。深圳市科迈焊接设备制造有限公司作为一家具备自主研发和完整制造能力的电阻焊设备企业,可结合您的工件材质、焊接质量和产能要求,提供中频直流逆变点焊机的选型与配套方案。欢迎留言或直接沟通您的具体需求,以便获得更具针对性的工艺建议。